Резюме на статията: Шприцоване на съединителе критичен производствен процес за производство на прецизни, издръжливи пластмасови корпуси и изолационни компоненти, използвани в електронни съединители. От избора на материал и проектирането на формата до проверката на размерите и последователността на производството, всеки етап влияе върху работата на съединителя.Qirenе специализирана в прецизни решения за формоване на конектори, предлагайки персонализирани инструменти, прецизна обработка и производствена поддръжка за приложения в автомобилната електроника, домакински уреди, индустриално оборудване и други електронни продукти. Разбирането на процеса помага на продуктовите дизайнери и екипите за покупки да вземат информирани решения относно качеството, разходите и дългосрочната надеждност на производството.
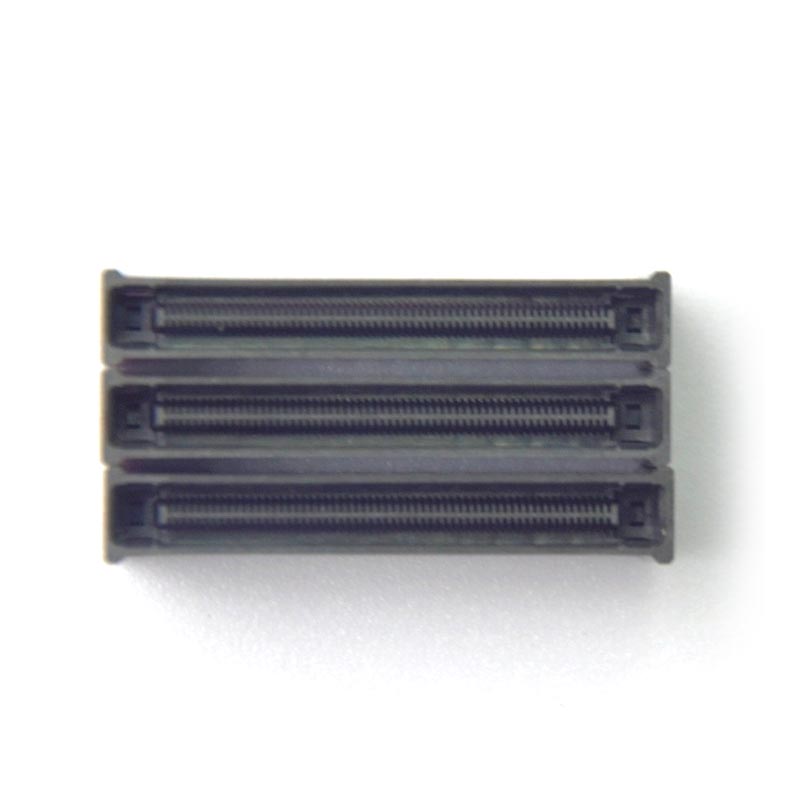
Инжекционното формоване на съединител е производствен процес, при който разтопеният термопластичен материал се инжектира в прецизно проектирана кухина на формата, охлажда се и се изхвърля, за да се създаде завършен компонент. Той се използва широко за производство на пластмасови корпуси, клемни опори, изолационни конструкции, защитни черупки и други части, необходими за електрически и електронни конектори.
За разлика от много пластмасови компоненти с общо предназначение, частите на конекторите често съдържат малки отвори, тънки стени, сложни заключващи елементи и тясно разположени клеми. Тези характеристики трябва да работят заедно с метални контакти и свързващи компоненти. Дори малко отклонение в размерите може да повлияе на монтажа, силата на вмъкване, подравняването на клемите или надеждността на електрическото свързване.
Поради тази причина успешното формоване на съединителя зависи от координираното инженерство на материалите, дизайна на формата, настройките на машината и процедурите за проверка. Qiren предоставя прецизни решения за леене под налягане на съединители за клиенти, търсещи персонализирани пластмасови компоненти и инструменти за взискателни приложения.
Типичните приложения включват:
Прецизността е фундаментална за работата на съединителя, тъй като формованият корпус установява позицията и опората на проводящите контакти. Неговите размери влияят върху това как компонентите пасват заедно, как клемите остават защитени и как конекторът работи при многократна употреба.
Няколко фактора правят формоването на прецизни съединители по-взискателно от много конвенционални приложения за формоване на пластмаса.
Стъпката на клемите, размерите на кухината, заключващите конструкции и свързващите повърхности трябва да съответстват на одобрените инженерни чертежи. Допустимите отклонения трябва да бъдат установени според функционалните изисквания на всеки компонент, вместо да се прилага ненужно тесен толеранс към всяка характеристика.
Пластмасовият корпус трябва да осигурява подходяща изолация за предвидената работна среда. Изборът на материал, дебелината на стената, пътят на пълзене, хлабината и наличието на кухини или замърсяване могат да повлияят на електрическата безопасност. Изискванията трябва да бъдат оценени спрямо приложимите продуктови стандарти и работни условия.
Корпусите на конекторите могат да бъдат подложени на сили на вкарване, вибрации, температурни промени и повтарящи се цикли на свързване. Формованият компонент трябва да запази формата си и да поддържа клемите без напукване, прекомерна деформация или загуба на задържане.
Успешният прототип е само отправната точка. Производителите трябва да поддържат повтарящи се размери и функционални характеристики в производствените партиди, кухините на формите и партидите от материали. Стабилната обработка намалява брака, преработката и прекъсванията при монтажа, които могат да бъдат избегнати.
Изборът на материал влияе върху способността за формоване, свиването, топлоустойчивостта, изолационните характеристики, механичната якост, чувствителността към влага и крайната цена на компонента. Най-добрата смола зависи от дизайна на конектора и работната среда.
| Материал | Ключови характеристики | Потенциални приложения | Съображения за избор |
|---|---|---|---|
| PBT | Добра стабилност на размерите и електрическа изолация | Електрически корпуси и конектори за уреди | Оценете условията на излагане на топлина, свиване и влажност. |
| PA (найлон) | Добра механична якост и издръжливост | Автомобилни и индустриални конектори | Помислете за абсорбцията на влага и нейния ефект върху размерите. |
| LCP | Нисък потенциал за деформация и пригодност за дизайни с фина стъпка | Компактни електронни конектори с висока плътност | Изисква внимателен контрол на потока на материала и условията на формоване. |
| PPS | Възможност за висока температура и химическа устойчивост | Специализирани електрически и индустриални приложения | Оценете изискванията за обработка, цената и механичния дизайн. |
| Смола, подсилена със стъклени влакна | Подобрена твърдост и намалено насочено свиване в подходящи формули | Структурни корпуси за съединители | Ориентацията на влакната може да повлияе на деформацията и точността на размерите. |
Тези материали не са взаимозаменяеми. Инженерите трябва да прегледат класа на смолата, работната температура, изискванията за забавяне на горенето, диелектричните свойства, излагането на химикали и приложимите нормативни изисквания, преди да финализират спецификация.
За допълнителни насоки разгледайте решенията на Qiren за шприцване на конектори и свързаните с тях възможности за прецизно производство на форми.
Един надежден проект за леене под налягане на конектор следва структуриран работен процес. Последователността може да варира в зависимост от геометрията на компонентите, изискванията за вложки, производствения обем и критериите за проверка, но основните етапи остават сходни.
За съединители, съдържащи метални клеми, позиционирането и задържането на вложката изискват особено внимание. Автоматичното зареждане или сглобяване на вложка може да е подходящо за програми с по-голям обем, при условие че оборудването може постоянно да поддържа центровката на компонентите.
Решенията за проектиране, взети преди началото на инструментите, могат да предотвратят скъпи модификации по-късно. Прегледът на проект за производителност трябва да обмисли как компонентът ще се напълни, охлади, изхвърли, сглоби и функционира в окончателното си приложение.
Където е практично, сравнително равномерната дебелина на стената помага за насърчаване на последователно пълнене и охлаждане. Внезапните преходи на дебелината могат да допринесат за следи от потъване, вътрешно напрежение или деформация. Ребрата и издатините трябва да бъдат проектирани така, че да осигуряват необходимата якост, без да създават ненужно дебели участъци.
Поставянето на затвора влияе върху моделите на запълване, местата на заваръчните линии, опаковката и външния вид на повърхността. В корпусите на съединителите затворът трябва да бъде позициониран, като се вземат предвид критичните съединителни повърхности, клемни джобове и механично натоварени зони.
Подходящите ъгли на теглене и добре проектираните системи за изхвърляне спомагат за освобождаването на формованите части, без да повредят деликатните елементи. Необходимата тяга зависи от смолата, текстурата на повърхността, геометрията на детайла и изискванията за размери.
За формовани конектори металните клеми трябва да останат в определените позиции по време на инжектиране и охлаждане. Поддръжката на формата, точността на зареждане на вложката, потокът на смола и термичното разширение влияят върху крайната връзка между пластмасовия корпус и металните компоненти.
Полезните дизайнерски практики включват:
Контролът на качеството за леене под налягане на съединителя трябва да се отнася както за външния вид на формования компонент, така и за функционалното му представяне. Една част може да изглежда приемливо, докато все още има несъответствие на клемите, отклонение на размерите или недостатъчно механично задържане.
Практическият план за проверка може да включва следните контроли:
Често срещаните дефекти и техните потенциални причини включват:
| Дефект | Възможна причина | Корективен подход |
|---|---|---|
| Светкавица | Пропуски в разделителната линия, прекомерно налягане или износване на формата | Проверете състоянието на инструментите и оптимизирайте настройките за обработка. |
| Кратки снимки | Недостатъчно пълнене, ограничен поток или неадекватна вентилация | Прегледайте дизайна на вратата, параметрите за вентилация и пълнене. |
| Изкривяване | Неравномерно охлаждане, ориентация на материала или различно свиване | Подобрете охлаждащия баланс и прегледайте геометрията и избора на материали. |
| Марки от мивка | Дебели секции или недостатъчно опаковане и охлаждане | Оптимизирайте геометрията на стените и условията на опаковане. |
| Несъответствие на клемите | Движение на вложката, вариация на инструмента или непоследователно натоварване | Подобрете местоположението на вложката, поддръжката и проверката на размерите. |
Границите на приемане и честотата на изпитване трябва да се определят от спецификацията на продукта, изискванията на клиента и нивото на риска. За критични за безопасността или приложения с висока надеждност може да е необходимо допълнително валидиране.
Не всеки конектор изисква една и съща инвестиция в инструменти или стратегия за проверка. Следното сравнение илюстрира как изискванията на приложението влияят върху производствения подход.
| Изискване | Стандартен конектор | Прецизен конектор |
|---|---|---|
| Геометрия | Сравнително ясни функции | Кухини с фина стъпка и сложни детайли |
| Стратегия за толерантност | Въз основа на общите изисквания за сглобяване | Критичните функции получават по-строги ограничения, базирани на функции |
| Инструментална екипировка | Конвенционална конфигурация на формата, когато е подходяща | По-взискателен контрол на кухината, охлаждането, вентилацията и подравняването |
| инспекция | Визуални проверки и проверки на размерите | Подробна метрологична и допълнителна функционална проверка |
| Процесен риск | Основно свързани с пълнежа и общите размери | Може да включва позиция на терминала, съединяване, деформация и задържане |
Разликата не е просто въпрос на размер на продукта. Малък конектор може да изисква много сложни инструменти, ако съдържа близко разположени клеми или трябва да поддържа прецизно подравняване с печатна платка. Инженерните изисквания трябва да определят процеса, а не допускания, базирани само на външния вид.
Изборът на доставчик означава оценка на способността му да превърне инженерните изисквания в повтарящи се производствени резултати. Конкурентната оферта има значение, но качеството на инструментите, стабилността на процеса, комуникацията и техническата поддръжка също влияят на общата цена на притежание.
Когато оценявате производител на леене под налягане на конектори, вземете под внимание следните въпроси:
Qiren Electronics се фокусира върху прецизни пластмасови конекторни форми и персонализирани решения за леене под налягане. Според продуктовата си информация, компанията подчертава номинална способност за толеранс от ±0,01 mm, отчетен процент на добив до 99,2%, немска формована стомана, анализ на потока на матрицата и интегрирано в MES управление на цеха. Тези цифри трябва да бъдат потвърдени спрямо геометрията на конкретната част, материала, метода на измерване и производствените условия по време на оценката на проекта.
Qiren също така описва поддръжка за оптимизиране на матрицата и надстройки през първата година от използването на матрицата. Купувачите могат да обсъждат тези възможности заедно с изискванията за техния собствен дизайн на конектори, вместо да разчитат само на общи спецификации.
За свързана производствена информация посетете продуктовата страница Connector Injection Molding или разгледайте уебсайта за производство на прецизни форми и компоненти на Qiren.
Използва се за производство на пластмасови корпуси на съединители, изолационни тела, клемни опори, защитни черупки и други компоненти, които изискват точна геометрия и повторяемо производство. Типичните приложения включват автомобилна електроника, домакински уреди, индустриална автоматизация и потребителски електронни устройства.
Няма единичен най-добър материал за всеки конектор. PBT и найлонът са често срещан избор за много електрически и механични приложения, докато LCP и PPS могат да отговарят на проекти с взискателни размери или топлинни изисквания. Окончателният избор зависи от работната среда на конектора, електрическите спецификации, механичните натоварвания и целевите разходи.
Достижимите толеранси зависят от геометрията на частта, поведението на смолата, конструкцията на формата, стабилността на процеса и методите на измерване. Qiren изброява номинален толеранс от ±0,01 mm за своето предложение за прецизно формоване. Купувачите трябва да потвърдят дали този толеранс е осъществим за всяка критична характеристика на техния специфичен дизайн.
Честите причини включват неподходящо боравене с материали, лоша вентилация, неправилни параметри на обработка, неравномерно охлаждане, износване на формата и неточно позициониране на вложката. Структуриран преглед на дизайна, контролиран прозорец на процеса и план за проверка, базиран на риска, могат да помогнат за идентифицирането и намаляването на тези проблеми.
да Вложката може да капсулира или поддържа метални клеми в пластмасов корпус на конектор. Процесът изисква подходящо позициониране на вложката, опора на формата, съвместимост на материала и проверка на подравняването и задържането на клемите.
да Инжекционното формоване е много подходящо за повтарящо се производство в голям обем, когато инструменталната екипировка, условията на цикъла, обработката на материалите и инспекцията са правилно контролирани. Формите с множество кухини и подходящата автоматизация могат да подобрят производителността, въпреки че тяхната пригодност зависи от сложността на продукта и търсенето.
Предоставете 2D инженерен чертеж, 3D CAD файл, предвидени изисквания за смола или материал, критични толеранси, годишно търсене, очаквана сервизна среда и всички функционални или нормативни спецификации. Също така изяснете дали имате нужда от производство на матрици, формовани части, формоване на вложки или комбинирано решение.
Шприцоването на съединителя съчетава прецизни инструменти, подходящ избор на материал, контролирана обработка и проверка на качеството за специфично приложение. Всяко решение влияе върху това колко точно съединителят пасва, колко надеждно поддържа електрическите контакти и колко последователно може да се произвежда във времето. Чрез ранно идентифициране на критични измерения и установяване на ясни изисквания за проверка, разработчиците на продукти могат да намалят дефектите, които могат да бъдат избегнати, и да вземат по-информирани решения за снабдяване.
Qiren предлага прецизно производство на матрици за конектори и персонализирани решения за формоване за електронни, автомобилни, уреди и индустриални приложения. Ако разработвате нов конектор или подобрявате съществуващ производствен процес,свържете се с насза обсъждане на вашите чертежи, изисквания за материали, спецификации на инструментите и производствени цели. Работете с Qiren, за да оцените практично решение за производство, съобразено с прецизността, качеството и нуждите за доставка на вашия проект.